
Pajp iwweldjat|ERW EFW SAW Tipi
Jul 21, 2026
Manifattur tal-pajpijiet iwweldjati|ERW EFW SAW Stainless Steel & Nickel Alloy Pajpijiet
Pajp iwweldjat huwa pajp ta 'l-azzar manifatturat billi jifforma kolja jew strixxa tal-pjanċa ta' l-azzar ċatt f'forma ċilindrika u tgħaqqad it-truf permezz ta 'proċessi ta' wweldjar. It-tipi ewlenin tal-pajpijiet iwweldjati jinkluduERW (Iwweldjat tar-Reżistenza Elettrika), EFW (Iwweldjat bil-Fużjoni Elettrika), u SAW (Iwweldjat bl-Ark Mgħaddas). Il-pajpijiet iwweldjati ta 'l-azzar tal-karbonju jintużaw ħafna għal pipelines taż-żejt u tal-gass. Il-pajpijiet iwweldjati ta 'l-istainless steel u liga tan-nikil huma preferuti għal ambjenti kimiċi, offshore, u ta' korrużjoni għolja-.
ERW EEW SAW Pajp tal-Azzar
| Proċess | Tip ta 'Weldjatura | Filler Metall | Firxa OD tipika | Ħxuna tal-ħajt | Standards Ewlenin |
| ERW (Iwweldjat b'Reżistenza Elettrika) | Weldjatura tal-forġa (stat-solidu) | Xejn | 1/2"–24" (21.3–610 mm) | 1.2–20 mm | ASTM A53, A312, API 5L |
| EFW / EEW (Iwweldjat bil-Fużjoni Elettrika) | Weldjatura tal-fużjoni (dewweb + solidifikazzjoni) | Iva (wajer + fluss) | 8"–120"+ (219–3000+ mm) | 6–60 mm | ASTM A358, A671, B619, A928 |
| SAW (Weldjat bl-Ark Mgħaddas) - LSAW & SSAW | Weldjatura tal-fużjoni, ark mgħaddas | Iva (wajer + fluss) | 16"–120"+ (406–3500+ mm) | 6–50+ mm | API 5L, ASTM A358, DNV |
X'inhu l-pajp iwweldjat?
A pajp iwweldjathuwa pajp ta 'l-azzar manifatturat billi tifforma pjanċa jew strixxa tal-metall ċatta f'forma ċilindrika u tgħaqqad it-truf permezz ta' proċess ta 'wweldjar.
B'differenza mill-pajp mingħajr saldatura, li huwa prodott minn billetta solida mingħajr ħjata ta 'weldjatura, pajp iwweldjat fih ġonta ta' weldjatura lonġitudinali jew spirali. Teknoloġiji moderni tal-iwweldjar, metodi ta 'spezzjoni u proċessi ta' trattament tas-sħana jippermettu li l-pajpijiet iwweldjati jiksbu saħħa eċċellenti, reżistenza għall-korrużjoni u affidabilità għal ħafna applikazzjonijiet industrijali.
Il-pajpijiet iwweldjati jintużaw ħafna fi:
- Pipelines taż-żejt u tal-gass
- Impjanti tal-ipproċessar kimiku
- Ġenerazzjoni tal-enerġija
- Pjattaformi offshore
- Skambjaturi tas-sħana
- Sistemi tat-trattament tal-ilma
- Impjanti tad-desalinizzazzjoni
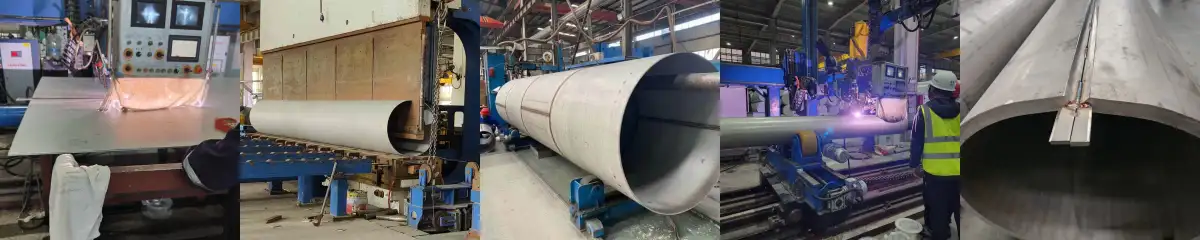
ERW EFW u SAW
Iwweldjar ta 'Reżistenza Elettrika (ERW), Iwweldjar ta' Fużjoni Elettrika (EFW), jew Iwweldjar bl-Ark Mgħaddas (SAW).
- ERW - bil-bosta l-aktar komuni - juża kurrent ta'-frekwenza għolja biex jissawwar-iwweldja l-ħjata mingħajr metall tal-mili, u jipproduċi pajp sa 24 pulzier NPS fi gradi tal-karbonju u tal-istainless steel.
- EFW u SAW huma proċessi ta' fużjoni li jużaw metall tal-mili u lqugħ tal-fluss biex jiksbu weldjaturi ta' penetrazzjoni-fond f'pajp tal-ħajt-kbir, ħoxnin-sa 120 pulzier, inklużi ligi tan-nikil bħal Hastelloy C276 u Inconel 625.
X'inhu Pajp ERW? (Iwweldjar tar-Reżistenza Elettrika)
Pajp ERWhija weldjatura tal-forġa - ebda metall tal-mili, sħana ġġenerata minn reżistenza elettrika ta'-frekwenza għolja. L-aħjar għal dijametri żgħar-sa-medji (sa NPS 24"), ħitan medji-sa{-rqaq, u servizz industrijali ġenerali fil-karbonju u l-istainless steel.
Proċess tal-Manifattura tal-Pipe tal-Azzar ERW
Strixxa tal-Azzar
↓
Twil ta' Forma
↓
Forma tat-tubu
↓
Kurrent Elettriku
↓
Sħana tar-reżistenza
↓
Ħjata tal-Weldjatura
Materjali Tipiċi tal-Pipe ERW
| Materjal | Gradi Komuni |
| Azzar tal-Karbonju | ASTM A53 Gr.B, API 5L Gr.B, X42, X52 |
| Azzar Li Ma Jteddidx | TP304, TP316, TP316L |
| Azzar b'Liga Baxxa | A335 P11/P22 (applikazzjonijiet iwweldjati limitati) |
Vantaġġi:
✅ Effiċjenza għolja fil-produzzjoni
✅ Bi prezz baxx
✅ Preċiżjoni dimensjonali għolja
✅ Adattat għall-produzzjoni tal-massa
Żvantaġġi:
Kapaċità limitata għal ħitan ħoxnin
Kapaċità limitata għal dijametri kbar (meta mqabbla mas-SAW)
X'inhu l-pajp EFW? (Iwweldjar bil-Fużjoni Elettrika)
EFW/EEW (Iwweldjar ta 'Fużjoni Elettrika) hija l-kategorija usa' li tinkludi SAW, GTAW, u GMAW. Il-pajp EFW huwa manifatturat bl-iwweldjar ta 'pjanċi tal-azzar bl-użu tat-teknoloġija tal-iwweldjar bil-fużjoni.
Proċess ta 'Manifattura EFW
Pjanċa tal-Azzar
↓
Rolling tal-Pjanċa
↓
Preparazzjoni tarf
↓
Iwweldjar bl-Ark
↓
Iwweldjar Intern u Esterni
↓
Trattament tas-Sħana
↓
Ittestjar NDT
Metodi tal-Iwweldjar tal-Pajpijiet EFW
| Metodu tal-Iwweldjar | Isem Sħiħ | Applikazzjoni |
| GTAW | Iwweldjar bl-ark tat-tungstenu tal-gass | Għaddi l-għeruq |
| RAĦA | Iwweldjar bl-Ark Mgħaddas | Saffi tal-mili |
| Kombinazzjoni GTAW + SAW | Pajp iwweldjat ta 'kwalità għolja | Stainless/ligi tan-nikil |
EFW huwa komunement użat għal:
- Pajp ta 'l-istainless steel
- Pajp ta 'l-istainless steel duplex
- Pajp tal-liga tan-nikil
- Pajp ta 'dijametru kbir
Karatteristiċi EFW:
✅ Kapaċi jipproduċu pajpijiet ta' dijametru kbir-
✅ Kapaċità ta' ħxuna ta' ħajt-għoli
✅ Adattat għal ligi speċjali
X'inhu SAW Pipe? (Iwweldjar bl-Ark Mgħaddas)
SAW pajp(LSAW u SSAW) hija weldjatura ta 'fużjoni b'metall tal-mili u lqugħ tal-fluss granulari. Jiddomina applikazzjonijiet ta'-dijametru kbir,-ħxuna, ta' pressjoni-għoli inklużi linji ta' żejt u gass fuq distanzi twal-.
| LSAW | Iwweldjat bl-Ark Mgħaddas lonġitudinali |
| SSAW | Spirali Mgħaddas bl-Ark Iwweldjat |
SAW Pipe Applikazzjonijiet
API 5L: X52, X60, X65, X70
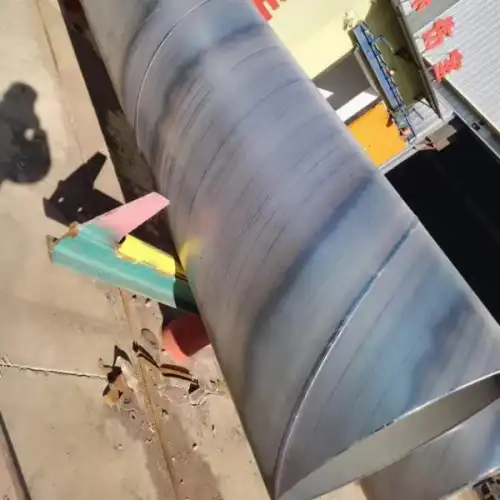
LSAW vs SSAW Steel Pipe
| Attribut | Pajp LSAW (SAW) | Pajp SSAW (SAW) |
| Prinċipju tal-Iwweldjar | Ark taħt fluss, ID imbagħad OD pass (fużjoni) | Ark taħt il-fluss, ħjata spirali (fużjoni) |
| Filler Metall | Iva - wajer maħdum + fluss | Iva - wajer maħdum + fluss |
| Medda OD | 16"–64" (406–1626 mm) | 8"–140"+ (219–3500+ mm) |
| Ħxuna tal-ħajt | 6 mm – 60 mm+ | 6 mm – 50 mm |
| Tul tal-Weldjatura | 1 × tul tal-pajp (ħjata dritta) | 1.5–3× tul tal-pajp (spirali) |
| Effiċjenza Konġunta tal-Weldjatura | 0.85–1.00 (Klassi 1 b'100% RT) | 0.85 (tipiku) |
| Metodu NDE | 100% RT (Klassi 1); UT + idrotest | UT tal-ħjata; RT ta' tie-ins |
| Finish tal-wiċċ | Xoffa tal-weldjatura interna/esterna viżibbli | Xoffa tal-weldjatura spirali viżibbli |
| Preċiżjoni Dimensjonali | - Press-tajba ffurmata, dijametru-estiż | Tajba - aktar varjazzjoni tal-ovalità |
| Spiża Relattiva | L-ogħla | Mid-medda għal OD kbir |
ERW vs EFW vs SAW
| Oġġett | Pajp ERW | Pajp EFW | SAW Pajp |
| Isem Sħiħ | Pajp Iwweldjat tar-Reżistenza Elettrika | Pajp Iwweldjat mill-Fużjoni Elettrika | Pajp Iwweldjat bl-Ark Mgħaddas |
| Prinċipju tal-Iwweldjar | Tisħin tar-reżistenza + iwweldjar bil-pressjoni | Tidwib bl-ark + iwweldjar bil-fużjoni | Iwweldjar bl-ark taħt saff tal-fluss |
| Direzzjoni tal-Iwweldjar | Lonġitudinali | Lonġitudinali | Lonġitudinali (LSAW) / Spirali (SSAW) |
| Materja Prima | Coil tal-azzar | Pjanċa tal-azzar | Pjanċa jew coil tal-azzar |
| Medda tad-dijametru | 1/2"–24" tipiku | 16"–60"+ | 16"–120"+ |
| Ħxuna tal-ħajt | 1.5–25 mm | 6–60 mm | 6–40+ mm |
| Spiża tal-Manifattura | Baxx | Medju-Għoli | Medju |
| Rekwiżiti NDT | UT, Eddy current, Hydro test | RT/UT spiss meħtieġa | RT/UT komunement meħtieġa |
| L-Aħjar Materjali | Azzar tal-karbonju, azzar li ma jissaddadx | Stainless, duplex, ligi tan-nikil | Azzar tal-karbonju, azzar b'liga baxxa |
Tipi ta' Pajpijiet Iwweldjati Komuni
- Pajp iwweldjat ta 'l-Azzar li ma jsaddadx
- 904L Pajp iwweldjat
- 254SMO Pajp iwweldjat
- Duplex 2205 Pajp iwweldjat
- Super Duplex 2507 Pajp iwweldjat
- Hastelloy C276 Pajp iwweldjat
- Incoloy 825 Pajp iwweldjat
Proċess tal-Iwweldjar
Iwweldjar TIG (GTAW) - Iwweldjar ta' Gass Inert tat-Tungstenu
Proċess: Elettrodu tat-tungstenu, lqugħ ta 'l-argon. Tipikament timpjega: TIG root pass + SAW jimla pass. L-iwweldjar TIG jipprovdi kwalità eċċellenti ta 'weldjatura u huwa komunement użat għal:
- Pajpijiet iwweldjati ta 'l-istainless steel
- Pajpijiet iwweldjati duplex
- Pajpijiet iwweldjati b'liga tan-nikil
MIG=Iwweldjar tal-Gass Inert tal-Metall
Juża wajer tal-iwweldjar kontinwu bħala l-elettrodu; il-preċiżjoni tal-iwweldjar hija inqas minn TIG.
Applikazzjonijiet:
Fabbrikazzjoni tal-azzar tal-karbonju
Fabbrikazzjoni ta 'l-istainless steel
Fabbrikazzjoni tar-rukkell tal-pajp
Iwweldjar bil-Plasma (PAW)
L-iwweldjar bil-plażma joffri:
Veloċità għolja tal-iwweldjar
Penetrazzjoni profonda
Kwalità stabbli tal-weldjatura
Iwweldjar SAW (Iwweldjar bl-Ark Mgħaddas)
SAW jintuża prinċipalment għal:
Pajpijiet b'dijametru kbir
Pajpijiet tal-ħajt oħxon
Applikazzjonijiet industrijali tqal
TIG Welding vs MIG Welding
L-iwweldjar MIG juża elettrodu tal-wajer konsumabbli alimentat kontinwament u gass protettiv inert, li jirriżulta f'veloċitajiet għolja ta 'wweldjar u versatilità. Meta l-ark jintlaqat, il-wajer idub u jingħaqad mal-metall bażiku biex jifforma l-weldjatura. Fl-istess ħin, il-gass tal-ilqugħ (tipikament taħlita ta 'argon u dijossidu tal-karbonju għall-iwweldjar tal-azzar) jgħaddi mill-pistola tal-iwweldjar biex jipproteġi l-pool tal-weldjatura mdewweb mill-kontaminazzjoni mill-ossiġnu u n-nitroġenu.
L-iwweldjar TIG juża elettrodu tat-tungstenu mhux-konsumabbli u argon pur bħala l-gass protettiv; il-welder manwalment iżid wajer tal-mili mal-pool tal-weldjatura kif meħtieġ, li jippermetti kontroll akbar fuq il-proċess tal-iwweldjar u jipproduċi weldjaturi aktar nodfa.

ERW / EFW / SAW=proċessi ta' wweldjar tal-manifattura tal-pajpijiet
TIG / MIG / SMAW=tekniki ta' wweldjar użati waqt il-fabbrikazzjoni
Ittestjar tal-pajpijiet iwweldjati - Ittestjar mhux-distruttiv (NDT)
Ittestjar radjografiku (RT)
Użat biex tiskopri:
- Xquq tal-weldjatura
- Nuqqas ta 'fużjoni
- Difetti interni
Ittestjar ultrasoniku (UT)
Użat għal:
- Spezzjoni tal-integrità tal-weldjatura
- Sejbien ta 'difetti interni
Ittestjar tal-kurrent Eddy
Użat prinċipalment għal: Spezzjoni ta 'tubi ta' l-istainless steel
Ittestjar idrostatiku
L-ittestjar tal-idro jivverifika:
- Reżistenza għall-pressjoni
- Issikkar tat-tnixxija
- Affidabbiltà tal-weldjatura
Ittestjar PMI
PMI jivverifika:
- Kontenut tan-nikil
- Kontenut tal-kromju
- Kompożizzjoni tal-liga
Pajp iwweldjat vs Pajp mingħajr saldatura
| Oġġett | Pajp iwweldjat | Pajp mingħajr saldatura |
| Metodu ta' Manifattura | Pjanċa/coil li jiffurmaw + iwweldjar | Estrużjoni minn billetta solida |
| Ħjata tal-Weldjatura | Iva | Nru |
| Veloċità tal-Produzzjoni | Aktar malajr | Aktar bil-mod |
| Kapaċità ta' Dijametru Kbir | Eċċellenti | Limited |
| Spiża | Aktar ekonomiku | Ogħla |
| Disponibbiltà | Aħjar għal daqsijiet kbar | Daqsijiet limitati |
| Kwalità tal-wiċċ | Eċċellenti | Eċċellenti |
Għaliex Agħżel Pajp Iwweldjat Minflok Pajp Seamless?
1. Dijametru Kbir Huwa Meħtieġa
Għal dijametri 'l fuq minn ċerti daqsijiet, pajp iwweldjat jipprovdi disponibbiltà aħjar u spiża ta' manifattura aktar baxxa.
2. Kwistjonijiet ta 'Kost Effiċjenza
Il-pajpijiet iwweldjati tipikament joffru:
Skart ta 'materjal aktar baxx
Produzzjoni aktar mgħaġġla
Kompetittività aħjar tal-prezzijiet
3. Ligi Speċjali Huma Meħtieġa
Il-pajpijiet ta 'liga tan-nikil ta' dijametru kbir ħafna drabi huma aktar prattiċi biex jimmanifatturaw bħala pajpijiet iwweldjati.
Kif tevita Ħsarat tal-pajpijiet iwweldjati?
1. Ikkontrolla l-Input tas-Sħana
Sħana eċċessiva tista 'tikkawża: Tkabbir tal-qamħ; Telf ta 'reżistenza għall-korrużjoni; Distorsjoni
Rakkomandat:
Kontroll tal-input tas-sħana tal-welding: 0.5-2.0 kJ/mm (skond il-liga)
2. Uża Metall tal-Mili Korrett
| Materjal Bażi | Filler Rakkomandat |
| 316L | ER316L |
| Duplex 2205 | ER2209 |
| Super Duplex 2507 | ER2594 |
| Inconel 625 | ERNiCrMo-3 |
| Hastelloy C276 | ERNiCrMo-4 |
3. Evita Żbalji Komuni ta 'Welding
| Problema | Kawża | Soluzzjoni |
| Xquq | Mili ħażin | Uża mili li jaqbel |
| Porożità | Gass tal-ilqugħ fqir | Ittejjeb il-protezzjoni tal-gass |
| Korrużjoni tal-weldjatura | L-ebda passivazzjoni | Pickle/passivate |
| Distorsjoni | Sħana eċċessiva | Sekwenza ta' kontroll |
Konsiderazzjonijiet tal-Iwweldjar
Il-pajpijiet iwweldjati ħafna drabi jesperjenzaw stress residwu tul il-ħjata tal-weldjatura lonġitudinali jew spirali. Għal applikazzjonijiet kritiċi, it-trattament tas-sħana ta' wara-weldjatura (PWHT) huwa obbligatorju biex jelimina t-twebbis mikrostrutturali fiż-żona milquta tas-sħana-(HAZ). Meta tgħaqqad il-gradi tal-istainless steel, għandhom jintużaw tekniki tal-iwweldjar b'input ta' sħana baxxa- biex jipprevjenu l-preċipitazzjoni tal-karbur tal-kromju, li jwassal għal korrużjoni intergranulari.
Pajp API 5L ERW għas-Sistema tal-Pipeline taż-Żejt
Pipeline tal-ġbir taż-żejt mhux raffinat
Kundizzjonijiet Operattivi:
| Servizz Medju | Żejt mhux raffinat |
| Temperatura | 60 grad |
| Pressjoni | 4-8 MPa |
| Dijametru | NPS 12 |
| Tul | 35 km |
Għaliex API 5L X52 ERW Pipe
- Rekwiżit ta 'pressjoni moderata
- Kwantità kbira meħtieġa
- Proġett-sensittiv għall-ispiża
- Manifattura ERW moderna affidabbli disponibbli
ASTM A358 TP316L EFW Pajp għall-Impjant Kimiku
Impjant tal-ipproċessar kimiku
| Temperatura | 120 grad |
| Pressjoni | 1.6 MPa |
| Daqs tal-pajp | DN600 |
ASTM A358 TP316L EFW Pajp iwweldjat
Raġunijiet:
- Rekwiżit ta 'dijametru kbir
- Reżistenza għall-korrużjoni ta 'l-istainless steel
- Disponibbiltà aħjar meta mqabbla ma 'pajp mingħajr saldatura
Pajp iwweldjat Super Duplex 2507 għal Pjattaforma Offshore
Sistema tat-tkessiħ tal-ilma baħar lil hinn mix-xtut:
| Medju | Ilma baħar |
| Temperatura | 35 grad |
| Kontenut tal-Klorur | Għoli |
| Pressjoni | 3 MPa |
UNS S32750 Super Duplex 2507 Pajp iwweldjat
Vantaġġi:
- PREN >40
- Reżistenza eċċellenti għall-klorur
- Saħħa ogħla minn 316L
-Esperjenza ta' Inġinerija Dinjija reali
"Il-pajp ERW huwa sigur għal applikazzjonijiet ta'-pressjoni għolja?"
Pajp ERW modern jista 'jkun affidabbli jekk manifatturat skond: API 5L, ASTM A53, standards ISO
Spezzjonijiet meħtieġa: Spezzjoni ta 'weldjatura ultrasonika; Ittestjar tal-kurrent Eddy; Ittestjar idrostatiku
Għal: Pajpijiet tal-bojler, Pressjoni estrema, Għeja ċiklika; Il-pajp mingħajr saldatura jibqa 'l-għażla preferuta.
"Il-pajp iwweldjat dejjem ifalli fil-ħjata tal-weldjatura?"
Le Il-weldjatura nnifisha mhix awtomatikament l-iktar punt dgħajjef.
Il-pajpijiet iwweldjati moderni spiss ifallu minħabba:
- Għażla ħażina tal-materjal
- Korrużjoni esterna
- Installazzjoni fqira
- Iwweldjar mhux xieraq waqt il-fabbrikazzjoni tal-post
"Għaliex il-pajp iwweldjat li ma jissaddadx jiswa aktar mill-azzar tal-karbonju?"
Minħabba li l-istainless steel fih: Kromju, Nikil, Molibdenu. Dawn l-elementi jipprovdu reżistenza għall-korrużjoni iżda jżidu l-ispiża.
"X'inhi d-differenza ewlenija bejn il-pajpijiet iwweldjati ERW, LSAW, u SSAW?"
Il-pajp ERW (High-Frequency Electric Resistance Welded) huwa ffurmat permezz ta 'tisħin tar-reżistenza u pressjoni mekkanika, li fiha ħjata ta' weldjatura lonġitudinali; huwa adattat għal pressjoni baxxa-sa-medja, dijametri żgħar-sa-medji, u applikazzjonijiet strutturali. Il-pajpijiet LSAW (Longitudinal Submerged Arc Welded) u SSAW (Spiral Submerged Arc Welded) jutilizzaw il-proċess tal-iwweldjar bl-ark mgħaddas.
Id-differenzi huma kif ġej:
- L-LSAW għandu ħjata lonġitudinali, joffri pressjoni estremament għolja-kapaċità ta' ġarr u ħxuna sostanzjali tal-ħajt, u huwa komunement użat għal-pipelines ta' trażmissjoni taż-żejt u tal-gass fuq distanzi twal.
- SSAW għandu ħjata spirali, joffri flessibilità dimensjonali u kost{0}}effettività, u huwa użat ħafna fi proġetti ta 'konservazzjoni tal-ilma u fondazzjonijiet tal-pil.
"Jista' l-pajp ERW jissostitwixxi kompletament il-pajp mingħajr saldatura f'applikazzjonijiet ta'-pressjoni għolja?"
Ma jistax jiġi sostitwit għal kollox. Għalkemm proċessi moderni ta' manifattura ERW ta' frekwenza għolja u teknoloġiji ta' ttestjar mhux-distruttiv (NDT) tejbu b'mod sinifikanti s-saħħa tal-weldjatura. Il-pajp mingħajr saldatura jibqa' l-għażla primarja għal pressjoni għolja-estrema jew kundizzjonijiet operattivi korrużivi ħafna.
Analiżi tal-Ħsara tal-Linji tal-Ilma jew taż-Żejt tal-Azzar tal-Karbonju
Modalità ta 'falliment komuni fil-linji tal-ilma jew taż-żejt tal-azzar tal-karbonju wweldjati huwa pitting intern lokalizzat tul l-għerq tal-weldjatura minħabba penetrazzjoni inadegwata jew inklużjoni tal-gagazza. F'ambjenti tqal tal-klorur-, pajpijiet iwweldjati awstenitiċi standard (bħal 304) huma suxxettibbli għall-qsim tal-korrużjoni tal-istress (SCC). L-aġġornament għal azzar li ma jissaddadx duplex (bħal 2205) jew ligi bbażati fuq in-nikil-ittaffa b'mod sinifikanti dan ir-riskju.
Standards
- ASTM A312Pajp iwweldjat ta 'l-istainless steel
- ASTM A790Pajp ta 'l-istainless steel duplex
- ASTM A928Pajp iwweldjat duplex b'metall tal-mili
- ASTM B619Pajp iwweldjat ta 'liga tan-nikil
- API 5LApplikazzjonijiet tal-pipeline
FAQ:
Q: Il-pajp iwweldjat huwa aktar dgħajjef minn pajp mingħajr saldatura?
A: Mhux bilfors. Pajpijiet moderni wweldjati manifatturati bi proċeduri ta 'wweldjar kwalifikati u spezzjoni kompluta jistgħu jipprovdu prestazzjoni mekkanika eċċellenti.
Q: X'inhi d-differenza bejn il-pajp ERW u EFW?
A: ERW juża tisħin ta 'reżistenza elettrika, filwaqt li EFW juża l-iwweldjar bil-fużjoni fejn il-metall huwa mdewweb u magħqud.
Q: X'inhu l-aħjar materjal għall-pajpijiet tal-ilma baħar?
A: Super Duplex 2507 u 254 SMO huma komunement magħżula minħabba r-reżistenza eċċellenti tagħhom għall-korrużjoni tal-klorur.
Q: X'inhi d-differenza ewlenija bejn il-pajpijiet iwweldjati ERW u SAW?
A: Il-pajpijiet ERW jużaw kurrenti elettriċi ta'-frekwenza għolja biex isaħħnu u jippressjonaw-il-ħjata, l-aktar adattati għal dijametri iżgħar (sa 24 pulzier). Il-pajpijiet SAW jużaw ark elettriku taħt kutra ta 'fluss biex jiddewweb il-metall tal-mili, li jagħmilhom ideali għal pajpijiet tqal-ħitan u -dijametru kbir (16-il pulzier u aktar).
Q: Kif il-proċess tal-iwweldjar jaffettwa r-reżistenza għall-korrużjoni tal-pajpijiet tal-istainless steel?
A: Iż-żona milquta tas-sħana-(HAZ) waqt l-iwweldjar tista' tbiddel il-mikrostruttura jekk ir-rati tat-tkessiħ ma jkunux korretti. Ġestjoni xierqa tal-gass protettiv u pickling/passivazzjoni ta' wara-weldjatura huma meħtieġa biex tiġi rrestawrata r-reżistenza sħiħa għall-korrużjoni.
Q: Liema pajp iwweldjat huwa l-aħjar għal pipelines taż-żejt u tal-gass?
A: API 5L ERW u LSAW pajpijiet huma komunement użati. L-għażla tiddependi fuq id-dijametru, il-pressjoni, u l-ispeċifikazzjonijiet tal-proġett.
Q: Liema spezzjoni hija meħtieġa għall-pajp iwweldjat?
A: Spezzjonijiet tipiċi jinkludu:
Ittestjar idrostatiku
Ittestjar ultrasoniku
Ittestjar radjografiku
Spezzjoni dimensjonali
Ittestjar PMI għal-ligi
Dwar Zhengzhou Huitong Pipeline Equipment Co., LTD.
HT PIPE huwa bejjiegħ u esportatur magħruf-. Aħna fornitur ta 'materjal li ma jissaddadx/karbonju/liga tan-nikil b'esperjenza ta' esportazzjoni ta '15+. Aħna mhux biss nipprovdu pajpijiet, pjanċi, vireg tondi, iżda wkoll fittings tal-pajpijiet, flanġijiet, eċċ. Ikkuntattjana għal aktar informazzjoni u prezzijiet b'xejn.
✅ ISO 9001:2015
✅ MTC 10204 3.1 3.2
✅100% PMI (Identifikazzjoni tal-Materjal Pożittiv)
✅Testjar ultrasoniku (Skond ASME VIII)
✅Spezzjoni ta'-Parti Terza (SGS/BV/DNV/LR)
✅NACE MR0175 / ISO 15156
Awtur: Chloe Pu
5+ Snin ta' Esperjenza Professjonali fl-Industrija tal-Azzar li ma jsaddadx, liga tan-nikil u azzar tal-karbonju
Aġġornata l-aħħar: 21 ta' Lulju 2026 (Ħin ta' Beijing)